東莞市偉才塑膠原料有限公司!
- 網(wǎng)站地圖
- 聯(lián)系我們
- 關(guān)注微信

東莞市偉才塑膠原料有限公司!

全國免費咨詢熱線
13652478534
免費咨詢熱線
13652478534在注塑成型領(lǐng)域,高流動性 PA9T 材料憑借其出色的加工性能與物理特性,被廣泛應(yīng)用于多腔模具生產(chǎn)中,以提升生產(chǎn)效率。然而,其高流動性也給填充平衡帶來挑戰(zhàn),若填充不均,易致使產(chǎn)品出現(xiàn)尺寸偏差、密度不一、縮痕等質(zhì)量問題。因此,制定科學(xué)有效的平衡填充方案至關(guān)重要。
采用對稱式流道布局是實現(xiàn)平衡填充的基礎(chǔ)。常見的 H 型、X 型或環(huán)形流道,能使 PA9T 熔體從主流道出發(fā),經(jīng)分流道均勻分配至各個型腔。例如在 H 型流道中,主流道位于模具中心,分流道呈 H 狀向兩側(cè)對稱延伸,連接各型腔,確保熔體流動路徑長度一致,壓力損失均衡。需注意,流道轉(zhuǎn)彎處應(yīng)設(shè)計成大圓角過渡,減少熔體流動阻力與剪切力變化,避免因局部壓力突變影響填充均勻性。
精確計算流道尺寸是關(guān)鍵環(huán)節(jié)。流道直徑需依據(jù)型腔數(shù)量、PA9T 熔體流動性及注塑機注射量綜合確定。一般而言,流道直徑過小,熔體流動阻力大,易導(dǎo)致填充不足;直徑過大,雖能降低阻力,但會造成材料浪費,延長冷卻時間。可通過公式計算初步確定流道直徑,再結(jié)合模流分析軟件模擬優(yōu)化。如對于特定多腔模具,經(jīng)計算主流道初始直徑為 10mm,模擬后發(fā)現(xiàn)部分型腔填充慢,將直徑增大至 12mm,填充平衡性顯著改善。同時,分流道直徑應(yīng)根據(jù)分支數(shù)量與距離主流道遠近合理遞減,保證各型腔熔體流量分配均勻。
澆口位置對熔體在型腔內(nèi)的流動形態(tài)影響重大。應(yīng)選在能使熔體快速、均勻填充型腔的部位,避免出現(xiàn)流動死角與熔接痕。對于形狀復(fù)雜的產(chǎn)品,可借助模流分析確定最佳澆口位置。例如,對于帶有薄壁筋板結(jié)構(gòu)的多腔產(chǎn)品,將澆口設(shè)置在筋板附近,熔體可沿筋板快速擴散,實現(xiàn)均勻填充。同時,要保證各型腔澆口位置相對流道系統(tǒng)對稱,使熔體進入各型腔的初始條件一致。
澆口尺寸需與 PA9T 高流動性匹配。尺寸過大,熔體流速快,易產(chǎn)生噴射、飛邊;尺寸過小,流動阻力大,填充時間長,可能導(dǎo)致型腔填充不均。通過試模或模擬,精確調(diào)整澆口尺寸。如某多腔模具,初始澆口尺寸為 1.5mm×2mm,部分型腔出現(xiàn)短射,將澆口尺寸增大至 2mm×2.5mm 后,填充平衡得以改善。對于不同型腔,可根據(jù)其與主流道距離、產(chǎn)品結(jié)構(gòu)特點,適當(dāng)微調(diào)澆口尺寸,補償流動阻力差異,確保各型腔同時充滿。
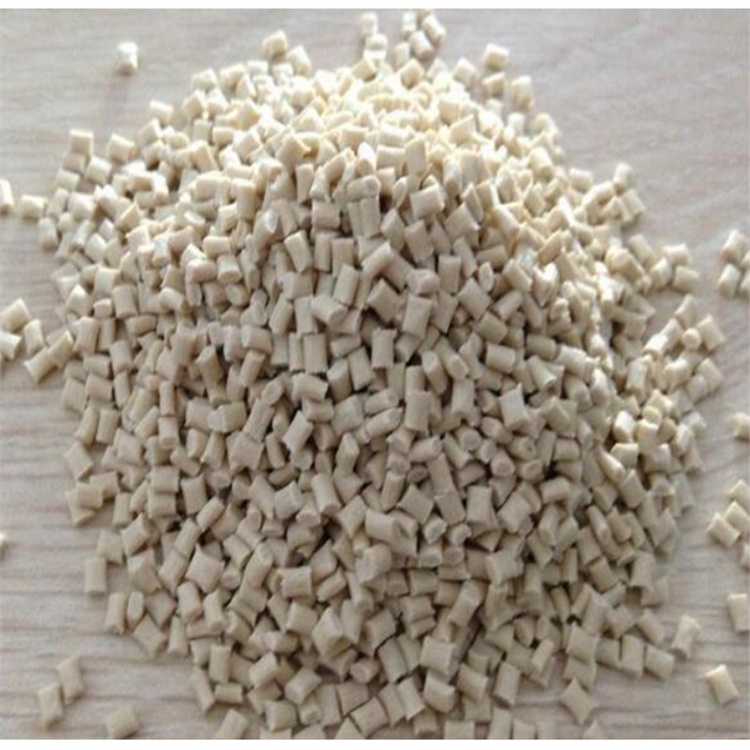
注射速度與壓力需根據(jù)多腔模具結(jié)構(gòu)、產(chǎn)品形狀及 PA9T 流動性精準(zhǔn)設(shè)定。對于高流動性 PA9T,注射速度過快易造成熔體前沿速度不均,導(dǎo)致填充不平衡;速度過慢則影響生產(chǎn)效率,可能出現(xiàn)冷料斑。在保證填充質(zhì)量前提下,采用分段注射速度控制,在熔體填充初期,以較低速度平穩(wěn)注入,防止噴射;接近型腔充滿時,適當(dāng)提高速度,確保快速補縮。注射壓力也需合理控制,壓力過高,易產(chǎn)生飛邊、溢料;壓力不足,填充不完整。通過實時監(jiān)測型腔壓力,反饋調(diào)整注射壓力,保證各型腔壓力一致,實現(xiàn)平衡填充。
熔體溫度對 PA9T 流動性影響顯著。溫度過高,材料易降解,影響產(chǎn)品性能;溫度過低,流動性變差,填充困難。一般 PA9T 加工溫度在 300 - 330℃,實際生產(chǎn)中,根據(jù)注塑機類型、模具結(jié)構(gòu)微調(diào)。模具溫度同樣關(guān)鍵,均勻的模具溫度能使熔體在型腔內(nèi)均勻冷卻,促進結(jié)晶,提高產(chǎn)品質(zhì)量。采用隨形冷卻技術(shù),依據(jù)產(chǎn)品形狀定制冷卻水道,確保模具各部位溫度均衡,避免因溫差導(dǎo)致熔體在不同型腔冷卻速度不同,影響填充平衡。
版權(quán)所有?東莞市偉才塑膠原料有限公司.保留一切權(quán)利. 備案號:粵ICP備2021046921號