東莞市偉才塑膠原料有限公司!
- 網(wǎng)站地圖
- 聯(lián)系我們
- 關(guān)注微信

東莞市偉才塑膠原料有限公司!

全國免費(fèi)咨詢熱線
13652478534
免費(fèi)咨詢熱線
13652478534磨砂 PC 片材加工注意事項(xiàng):切割 / 熱彎 / 印刷全攻略
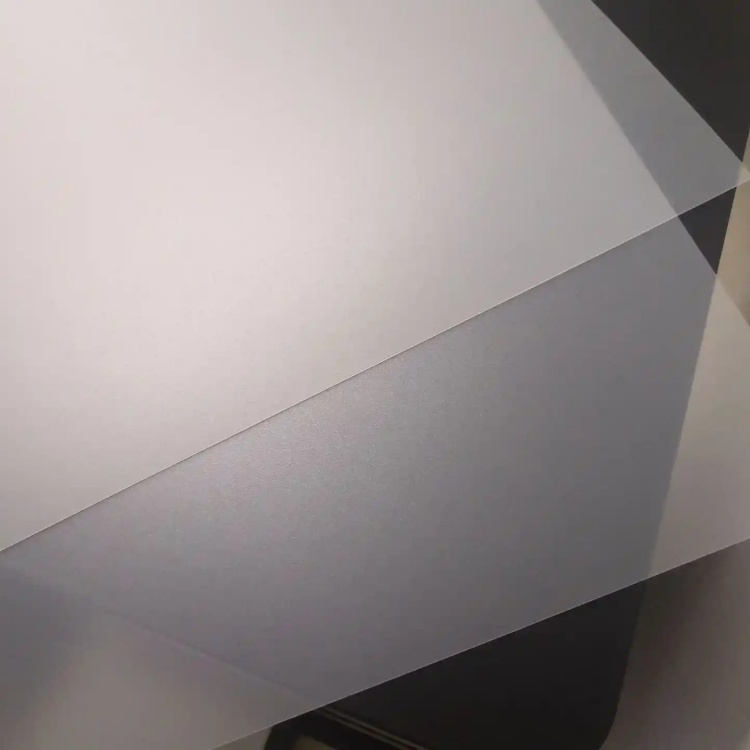
磨砂 PC 片材憑借耐沖擊、透光性好、表面質(zhì)感獨(dú)特等優(yōu)勢,在電子、建筑、裝飾等領(lǐng)域應(yīng)用廣泛。但因其材質(zhì)特性,切割、熱彎、印刷等加工環(huán)節(jié)需掌握特定技巧,否則易出現(xiàn)毛邊、變形、附著力不足等問題。以下從三大加工環(huán)節(jié)展開詳細(xì)說明,助你高效完成加工流程。
切割加工:精準(zhǔn)控溫防毛邊
磨砂 PC 片材的切割需根據(jù)厚度選擇合適方式,同時(shí)控制切割溫度與力度,避免損傷表面磨砂質(zhì)感或產(chǎn)生加工缺陷。
切割方式選擇
薄片切割(0.3mm-2mm):優(yōu)先選用激光切割。激光切割精度高(誤差可控制在 ±0.1mm 內(nèi)),且熱影響區(qū)小,能減少片材因高溫產(chǎn)生的收縮變形。切割時(shí)需將激光功率調(diào)至 50-80W,切割速度控制在 10-30mm/s,避免功率過高導(dǎo)致邊緣碳化。
厚片切割(2mm 以上):適合采用機(jī)械切割,如圓鋸片切割或裁板機(jī)切割。圓鋸片需選用細(xì)齒(齒數(shù)≥60 齒)鎢鋼鋸片,切割時(shí)速度保持在 1000-1500r/min,同時(shí)配合冷卻系統(tǒng)(如噴淋冷卻水),防止摩擦生熱使片材軟化粘連。裁板機(jī)切割需確保刀片鋒利,刀刃角度控制在 30°-45°,避免鈍刀導(dǎo)致片材邊緣撕裂。
關(guān)鍵注意事項(xiàng)
表面保護(hù):切割前需保留片材表面的 PE 保護(hù)膜,防止切割過程中碎屑劃傷磨砂面。若保護(hù)膜破損,需在切割區(qū)域鋪墊軟質(zhì)硅膠墊。
毛邊處理:切割后若出現(xiàn)輕微毛邊,可用 2000 目砂紙輕輕打磨,或用熱風(fēng)槍(溫度 50-60℃)快速掃過邊緣,利用 PC 的輕微延展性使毛邊軟化平復(fù)。
安全防護(hù):激光切割時(shí)需佩戴防護(hù)眼鏡,防止激光直射傷害眼睛;機(jī)械切割時(shí)需固定片材,避免滑動導(dǎo)致切割偏移,同時(shí)佩戴防塵口罩,減少 PC 碎屑吸入。
熱彎加工:控溫保形防開裂
磨砂 PC 片材熱彎需精準(zhǔn)控制加熱溫度與時(shí)間,確保片材均勻軟化后成型,同時(shí)避免過熱導(dǎo)致表面變色或性能下降。
熱彎溫度與流程
軟化溫度:PC 片材的最佳熱彎溫度范圍為120℃-160℃,不同厚度所需加熱時(shí)間不同:0.3mm-1mm 片材加熱 30-60 秒,2mm-5mm 加熱 1-3 分鐘,5mm 以上需加熱 3-5 分鐘。溫度超過 180℃易導(dǎo)致片材發(fā)黃,低于 110℃則難以成型。
加熱方式:推薦使用恒溫?zé)犸L(fēng)烘箱或紅外加熱板。烘箱加熱需保證溫度均勻,溫差不超過 ±5℃;紅外加熱板需距離片材 10-15cm,避免局部過熱。
成型步驟:
預(yù)熱:將片材放入烘箱,按對應(yīng)厚度設(shè)置溫度和時(shí)間,確保整體均勻軟化;
彎曲:取出軟化后的片材,迅速貼合預(yù)先準(zhǔn)備好的模具(模具表面需光滑,可墊一層高溫硅膠布防刮傷),用夾具固定成型角度;
冷卻:保持固定狀態(tài)自然冷卻至室溫(約 20-30 分鐘),避免冷水快速降溫導(dǎo)致內(nèi)應(yīng)力過大開裂。
關(guān)鍵注意事項(xiàng)
模具設(shè)計(jì):模具弧度需平滑過渡,最小彎曲半徑不小于片材厚度的 3 倍(如 3mm 片材最小彎曲半徑≥9mm),否則易在彎曲處產(chǎn)生裂紋。
應(yīng)力釋放:熱彎成型后,可將產(chǎn)品放入 60℃-80℃烘箱中保溫 1-2 小時(shí),緩慢釋放內(nèi)應(yīng)力,降低后期使用中的開裂風(fēng)險(xiǎn)。
磨砂面保護(hù):熱彎過程中,磨砂面需避免與硬物直接接觸,可在模具與片材間鋪墊高溫離型膜,防止成型時(shí)損傷磨砂紋理。
印刷加工:增強(qiáng)附著保質(zhì)感
磨砂 PC 片材表面不平整,印刷時(shí)需解決油墨附著力不足、圖案模糊等問題,同時(shí)保護(hù)磨砂質(zhì)感不被破壞。
印刷前預(yù)處理
表面清潔:用無水乙醇或異丙醇擦拭片材表面,去除油污、灰塵及保護(hù)膜殘留膠層,必要時(shí)可采用等離子處理(處理時(shí)間 10-20 秒),通過增加表面張力提升油墨附著力(表面張力需達(dá)到 38dyne/cm 以上)。
測試適配性:印刷前需在同批次片材上進(jìn)行小面積試印,測試油墨干燥速度、附著力及與磨砂面的兼容性,避免正式印刷時(shí)出現(xiàn)大面積脫落或變色。
印刷方式與油墨選擇
印刷方式:
簡單圖案或文字優(yōu)先選絲網(wǎng)印刷,網(wǎng)版目數(shù)選用 300-400 目,確保油墨能均勻填充磨砂紋理間隙;
復(fù)雜圖案或漸變色適合UV 數(shù)碼印刷,印刷時(shí)需調(diào)整噴頭高度(距離片材 3-5mm),提高噴墨精度以適應(yīng)磨砂表面的不平整度。
油墨選擇:必須使用PC 專用油墨,如雙組分聚氨酯油墨或 UV 固化油墨。雙組分油墨需按比例添加固化劑(通常油墨:固化劑 = 10:1),增強(qiáng)附著力;UV 油墨需保證紫外線照射強(qiáng)度(≥800mJ/cm2),確保完全固化。
印刷后處理
干燥固化:雙組分油墨需在 25℃-30℃環(huán)境中靜置 24 小時(shí)完全固化;UV 油墨需經(jīng)紫外線燈照射 3-5 秒固化,固化后需放置 1 小時(shí)再進(jìn)行后續(xù)加工。
附著力測試:用 3M 膠帶粘貼印刷面,垂直快速撕下,若油墨無脫落則說明附著力合格;若有脫落,需重新檢查預(yù)處理步驟或更換油墨類型。
質(zhì)感保護(hù):印刷后避免用硬物刮擦印刷區(qū)域,如需疊放存儲,需在產(chǎn)品間鋪墊軟質(zhì)隔板,防止摩擦損傷磨砂面或印刷層。
通用加工原則
無論哪種加工方式,都需遵循 “先保護(hù)后加工,控溫控力防損傷” 的原則:加工前確認(rèn)片材厚度與性能參數(shù),選擇適配的設(shè)備與工具;加工中實(shí)時(shí)監(jiān)控溫度、力度等關(guān)鍵參數(shù),避免超出 PC 片材的耐受范圍;加工后進(jìn)行質(zhì)量檢測,及時(shí)處理毛邊、變形、附著力不足等問題。通過科學(xué)規(guī)范的加工流程,既能保證產(chǎn)品質(zhì)量,又能最大化發(fā)揮磨砂 PC 片材的性能優(yōu)勢。
版權(quán)所有?東莞市偉才塑膠原料有限公司.保留一切權(quán)利. 備案號:粵ICP備2021046921號